


Geleneksel merdaneli torna işlemede operatörler, kesme derinliğini, ilerleme hızını ve iş parçası boyutlarını kontrol etmek için büyük ölçüde manuel ölçüme, el çarkı ayarlarına ve analog kadran okumalarına güvenir. Bu adımların her biri potansiyel bir insan hatası kaynağı sunar. Dereceli bir kadranın derece işaretinin yarısı kadar (0,02 mm kadar küçük bir fark) yanlış okunması, rulo iş parçasının tamamını tolerans dışı hale getirebilir, bu da maliyetli yeniden işleme veya tamamen hurdaya neden olabilir. Uzun üretim vardiyaları sırasında biriken yorgunluk, analog geri bildirimi tutarlı bir şekilde okumak ve yanıtlamak için gereken konsantrasyon zamanla azaldığından operatörün doğruluğunu daha da azaltır. Rulo yüzey geometrisinin doğrudan nihai ürün kalitesini belirlediği kağıt üretimi, çelik işleme, baskı ve tekstil üretimi gibi endüstrilerde, insan kaynaklı bu boyutsal tutarsızlıklar, saha kusurlarına, müşteri şikayetlerine ve önemli mali kayıplara dönüşmektedir.
esnek, yüksek performanslı dijital ekranlı rulo torna tezgahı bu güvenlik açıklarını gidermek için özel olarak tasarlandı. Analog kadranları ve manuel tahminleri gerçek zamanlı dijital okumalar, programlanabilir parametre depolama ve otomatik geri bildirim kontrolüyle değiştiren bu makine sınıfı, operatörün rolünü aktif ölçüm uygulayıcısından süreç denetçisine temelden değiştirir; tam otomatik bir CNC işleme merkezinin sermaye yatırımını gerektirmeden insan hatalarının sıklığını ve büyüklüğünü önemli ölçüde azaltır.
Dijital ekranlı rulo torna tezgahı, ağır hizmet tipi rulo tornalama makinesinin yapısal sağlamlığını entegre dijital okuma (DRO) sistemiyle ve daha yüksek özellikli modellerde eksen hareketini, iş mili hızını ve ilerleme hızlarını yöneten programlanabilir bir kontrol arayüzü ile birleştirir. "Esnek" terimi, makinenin, çapı 100 mm olan küçük baskı silindirlerinden 1.500 mm'yi aşan büyük kağıt fabrikası rulolarına kadar çok çeşitli rulo çaplarını, uzunluklarını ve malzemelerini aynı makine platformu içinde, genellikle ayarlanabilir punta konumlandırma, değiştirilebilir takım sistemleri ve değişken iş mili hızı aralıkları aracılığıyla barındırma kapasitesini ifade eder.
"Yüksek performans", makinenin uzun sürekli kesme geçişleri boyunca sıkı boyut toleranslarını korumasına olanak tanıyan iş mili sertliği, kesme gücü, termal kararlılık ve dijital ölçüm hassasiyetinin birleşimini tanımlar. Rulo torna işlemleri sıklıkla sertleştirilmiş çelik, dökme demir, kauçuk kaplı veya kompozit rulo yüzeyleri boyunca birkaç metre uzunluğunda malzeme çıkarma geçişlerini içerir; bu koşullar hem makinenin yapısal bütünlüğünü hem de kontrol sisteminin geri besleme döngüsünün tutarlılığını test eder. Yüksek performanslı makineler, güçlendirilmiş yatak yapısı, yüksek çözünürlüklü doğrusal kodlayıcılar ve sıcaklık dengelemeli ölçüm sistemleri aracılığıyla bu talepleri karşılar.
digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
Analog torna işlemindeki en sinsi hata kaynaklarından biri paralakstır; yani operatörün görüş hattı kadran yüzüne tam olarak dik olmadığında kadran işaretçisi konumundaki belirgin kayma. Hassas işleme ortamlarında yapılan çalışmalar, tipik ayakta durma konumlarından bakıldığında standart el çarkı kadranlarında 0,03 mm'ye kadar paralaks hatalarını belgelemiştir. Dijital ekran, operatörün görüş açısına, kafa yüksekliğine veya panele olan mesafeye bakılmaksızın aynı şekilde okunan mutlak bir sayısal değer sunarak paralaksı tamamen ortadan kaldırır. Bu tek değişiklik, üretim vardiyası sırasında yapılan her eksen ayarını etkileyen bir hata kaynağını ortadan kaldırır.
Esnek merdaneli torna tezgahlarındaki modern DRO sistemleri, bir düğmeye basılarak değiştirilebilen hem mutlak hem de artımlı konumlandırma modları sunar. Mutlak modda, görüntülenen tüm koordinatlar, işlemin başlangıcında belirlenen sabit bir referans noktasına (tipik olarak yuvarlanma yüzü veya referans omuz) referanslıdır. Artımlı modda ekran, operatörün tanımladığı herhangi bir konumda sıfırlanır ve yalnızca o referans noktasından hareket eden mesafeyi gösterir. Matematiksel hesaplama olmadan bu modlar arasında geçiş yapabilme yeteneği, tek bir ekleme hatasının sonraki tüm konumlandırma adımlarına yayıldığı analog makinelerde operatörlerin birden fazla ardışık artımlı hareketi manuel olarak izlemesi durumunda ortaya çıkan birikmiş aritmetik hataları önler.
Gerçek zamanlı konum gösteriminin ötesinde, yüksek özellikli esnek dijital ekranlı rulo torna tezgahları, silindir uzunluğu boyunca birden fazla konumdaki hedef çaplar, ilerleme hızları, iş mili hızları ve son işlem geçiş derinlikleri dahil olmak üzere komple işleme programlarının herhangi bir operatör tarafından bireysel beceri düzeyine veya deneyime dayanmaksızın saklanmasına, geri çağrılmasına ve yürütülmesine olanak tanıyan parametre hafıza sistemlerini içerir.
Bu yetenek, merdaneli işlemede en kalıcı kalite tutarlılığı sorunlarından birini ele alır: operatörler arasındaki değişkenlik. Deneyimli bir operatör, yıllar içinde geliştirilen his, alışkanlık ve kişisel pratik kurallara dayalı olarak bir vals taşlama geçişi kurduğunda, bu kurulumun daha az deneyimli bir meslektaşla kopyalanması önemli bir değişkenlik ortaya çıkarır. Dijital parametre depolamayla, ilk operatörün kanıtlanmış parametreleri, sonraki herhangi bir operatörün bireysel deneyim düzeylerine bakılmaksızın aynı ayarlarla geri çağırabileceği ve çalıştırabileceği doğrulanmış bir program haline gelir. Sonuç, parça kalitesinin kişiden ziyade programın bir fonksiyonu haline gelmesidir; kalite güvence felsefesinde temel bir değişim.
Birçok dijital ekranlı rulo torna tezgahı, sesli veya görsel uyarı işleviyle bir hedef değer uygular. Operatör belirli bir kesim için nihai hedef boyutunu girer ve DRO sistemi bu hedefe göre canlı konum okumasını izler. Takım programlanan bir yakınlığa (örneğin nihai çaptan 0,05 mm) yaklaştığında sistem bir uyarı göstergesini etkinleştirerek operatörü ilerleme hızını yavaşlatması ve durmaya hazırlanması konusunda uyarır. Bu, rulo torna tezgahında yeniden monte edilmeden ve daha büyük bir çaptan yeniden kesmeden düzeltilemeyen, dikkatsiz veya yorgun manuel besleme sırasında hedef çapın aşılmasına ilişkin yaygın hatayı önler.
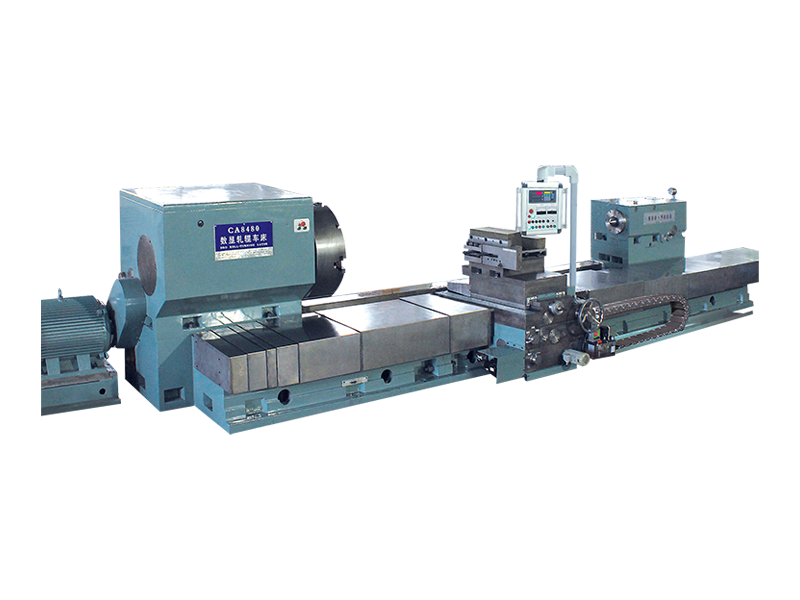
Dijital ekranlı rulo torna tezgahları, giderek daha yüksek otomasyon seviyelerine ve hata azaltma kapasitesine sahip çeşitli konfigürasyonlarda mevcuttur. Aşağıdaki tablo, alıcıların üretim gereksinimleri için doğru spesifikasyon düzeyini belirlemelerine yardımcı olmak amacıyla standart, gelişmiş ve yüksek performanslı konfigürasyonlardaki temel özellikleri karşılaştırmaktadır.
| Özellik | Standart DRO | Geliştirilmiş DRO | Yüksek Performans |
| Ekran Çözünürlüğü | 0,001 mm | 0,001 mm | 0,0001 mm |
| Parametre Depolama | Yok | 50'ye kadar program | Sınırsız (USB/ağ) |
| Hedef Uyarı Fonksiyonu | Hayır | Sesli uyarı | Sesli otomatik besleme durdurma |
| Kodlayıcı Tipi | Manyetik şerit | Optik cam ölçeği | Optik termal telafi |
| Mil Hızı Kontrolü | Manuel şanzıman | Değişken frekanslı sürücü | CSS ile servo kontrollü |
| Veri Çıkışı | Yok | USB'den dışa aktarma | Gerçek zamanlı ağ/MES bağlantısı |
Servo kontrollü iş mili sürücüleri ile donatılmış yüksek performanslı dijital ekranlı rulo torna tezgahları, anlık iş parçası çapından bağımsız olarak takım ucunda tutarlı bir kesme hızını korumak için, kesme takımı yüzey işleme işlemleri sırasında radyal olarak içe veya dışa doğru hareket ederken iş mili devrini otomatik olarak ayarlayan bir fonksiyon olan Sabit Yüzey Hızını (CSS) uygulayabilir. Operatörün manuel olarak sabit bir iş mili hızını seçtiği rulolu torna tezgahında, takım ucundaki gerçek kesme hızı çap değiştikçe değişir, bu da tutarsız talaş oluşumuna, yüzey kalitesi değişimine ve öngörülemeyen takım aşınmasına neden olur. Bu varyasyonlar, operatörün sürekli telafi edici kararlar vermesini gerektirir; bu, özellikle uzun, çok çaplı rulo profilleri sırasında, daha fazla insan hatasına neden olan, bilişsel açıdan zorlu bir görevdir.
CSS kontrolü, iş mili hızı yanıtını otomatikleştirerek bu bilişsel yükü tamamen ortadan kaldırır. Operatör, kesilen iş parçası malzemesi için hedef yüzey hızını dakikada metre cinsinden girer ve kontrol sistemi tüm RPM ayarlarını şeffaf bir şekilde gerçekleştirir. Sonuç, tüm silindir profili boyunca tutarlı yüzey kalitesi, öngörülebilir ve tekrarlanabilir takım ömrü ve yüzey hızıyla ilgili operatör ayarlama hatalarının tamamen ortadan kaldırılmasıdır.
Teknik spesifikasyonların ötesinde, esnek, yüksek performanslı bir dijital ekranlı rulo torna tezgahını çalıştırmanın pratik günlük iş akışı, tekrarlanan üretim döngüleri sırasında operatöre yüklenen bilişsel yükü en aza indirecek şekilde yapılandırılmıştır. Hataların azaltılması yalnızca daha iyi ölçüm donanımıyla değil, aynı zamanda operatörlere sürecin her adımında rehberlik eden akıllı arayüz tasarımıyla da sağlanır.
Geleneksel analog rulolu torna tezgahlarından esnek, yüksek performanslı dijital görüntüleme makinelerine geçiş yapan üreticiler, boyutsal reddetme oranlarında sürekli olarak ölçülebilir azalmalar rapor ediyor. Tipik olarak belgelenen iyileştirmeler arasında, dönüşüm öncesi taban çizgilerine kıyasla tolerans dışı çap reddinde yüzde 60 ila 80 oranında azalma, CSS kontrolü ve tutarlı ilerleme hızı yönetimine atfedilebilen yüzey kalitesi uyumsuzluklarında yüzde 40 ila 60 oranında azalma ve kılavuzlu kurulum dizileri ve kayıtlı program geri çağırma yoluyla kurulumla ilgili ilk parça hatalarında yüzde 70'in üzerinde azalma yer alıyor.
se improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Yolu, Nantong Şehri, Jiangsu Eyaleti.
Fabrika sahnesi
Copyright@ Jiangsu Dingshun Ağır Hizmet Takım Tezgahı Co., Ltd. Tüm Hakları Saklıdır.


