


A CNC rulo işleme makinesi metal levhaların ve bobinlerin bükülmesini, şekillendirilmesini ve şekillendirilmesini yüksek hassasiyetle otomatikleştirir, ancak hassasiyet tek başına verimli, düşük atıklı bir çalışmayı garanti etmez. Silindir işlemedeki atıklar, malzeme hurdasından, makinenin aksama süresinden, enerji verimsizliğinden ve insan hatasından kaynaklanabilir ve bunların tümü maliyeti artırır ve verimi azaltır. Bu makale, CNC silindirli işleme makinesini kullanırken üretim sürecinin her aşamasında israfı en aza indirmek için pratik, uygulanabilir stratejileri özetlemektedir.
Atık azaltılmadan önce, genellikle nereden kaynaklandığının belirlenmesine yardımcı olur. CNC silindirli işleme operasyonlarında atıklar genellikle birkaç tekrar eden kategoriye ayrılır ve bunların her birinin etkili bir şekilde ele alınması farklı bir yaklaşım gerektirir.
Malzeme israfı genellikle silindirli işlemede verimsizliğin en büyük ve en maliyetli kaynağıdır. CNC silindirli makineler programlanmış talimatlara göre çalıştığından, bu programlamanın doğruluğu, ne kadar hammadde kullanıldığına ve israf edildiğine doğrudan etki eder.
İşlenmeden önce parçaların bir levha veya bobin üzerinde nasıl düzenleneceğini planlamak için yerleştirme yazılımının kullanılması, kesim artıklarını önemli ölçüde azaltır. Operatörler, üretim başlamadan önce düzeni dijital olarak simüle ederek, genellikle parçalar arasında gereksiz boşluklar bırakan manuel tahmine güvenmek yerine, malzeme açısından en verimli düzenlemeyi belirleyebilir.
İyi planlanmış programlar bile, makinenin kendisi uygun şekilde kalibre edilmemişse hurda üretecektir. Silindir hizalaması, basınç ayarları ve ilerleme hızları düzenli olarak kontrol edilmelidir; çünkü küçük sapmalar bile malzemenin bükülmesine veya yanlış kesilmesine neden olarak parçaların yeniden kullanılamayacak şekilde reddedilmesine neden olabilir.
Makinenin aksama süresi ve uzun kurulum prosedürleri nedeniyle kaybedilen zaman, doğrudan üretim kapasitesinin boşa harcanmasına neden olur. Bu gecikmelerin azaltılması hem prosedür değişikliklerini hem de önleyici bakım uygulamalarını gerektirir.
Yaygın iş türleri için standartlaştırılmış kurulum kontrol listeleri oluşturmak, operatörlerin çalıştırmalar arasında ayarları düzenlemek için harcadığı zamanı azaltır. Tekrarlanan parçalar için kanıtlanmış program parametrelerinin saklanması, aynı zamanda tanıdık bir işin programa geri döndüğü her defasında sıfırdan yeniden programlama ihtiyacını da ortadan kaldırır.
Plansız arızalar, üretimi tamamen durdurduğu ve çoğu zaman makinede eksik veya hasarlı parçalar kalmasıyla sonuçlandığı için israfın en yıkıcı biçimlerinden biridir. Sorunlar ortaya çıkmadan önce yağlama, silindir aşınması ve kontrol sistemi kontrollerini ele alan önleyici bakım programı, bu maliyetli kesintilerin önlenmesine yardımcı olur.
| Bakım Görevi | Önerilen Frekans | Atık Önlendi |
| Silindir hizalama kontrolü | Haftalık | Yanlış şekillendirmeden kaynaklanan malzeme hurdası |
| Hareketli parçaların yağlanması | Haftalık | Planlanmamış kesinti |
| Kontrol sistemi kalibrasyonu | Aylık | Programlama yanlışlıklar |
| Takım aşınma denetimi | Aylık | Erken takım arızası |
Enerji israfı, görünür hurda üretmediği için sıklıkla göz ardı edilir, ancak yine de üretime gereksiz maliyet katar. CNC silindir işleme makineleri, boşta kaldıkları sürelerde bile güç tüketir ve verimsiz çalışma ayarları, çıktı kalitesini iyileştirmeden enerji kullanımını artırabilir.
Benzer işleri bir arada gruplamak, makinenin açılması, soğuması veya önemli ölçüde farklı ayarlar arasında geçiş yapması gerekme sayısını azaltır. Benzer malzeme kalınlıklarının veya parça geometrilerinin sırayla toplu işlenmesi, tekrarlanan ayarlamalar için harcanan enerjiyi en aza indirir.
Belirli bir malzeme için makineyi gereksiz derecede yüksek hızlarda veya basınçlarda çalıştırmak, verimi iyileştirmez ve çoğu zaman enerji tüketimini artırırken takımın aşınmasını da hızlandırır. Varsayılan olarak maksimum kapasiteye ayarlamak yerine ayarların malzeme spesifikasyonlarına tam olarak uyarlanması, kaliteden ödün vermeden enerji tasarrufu sağlar.
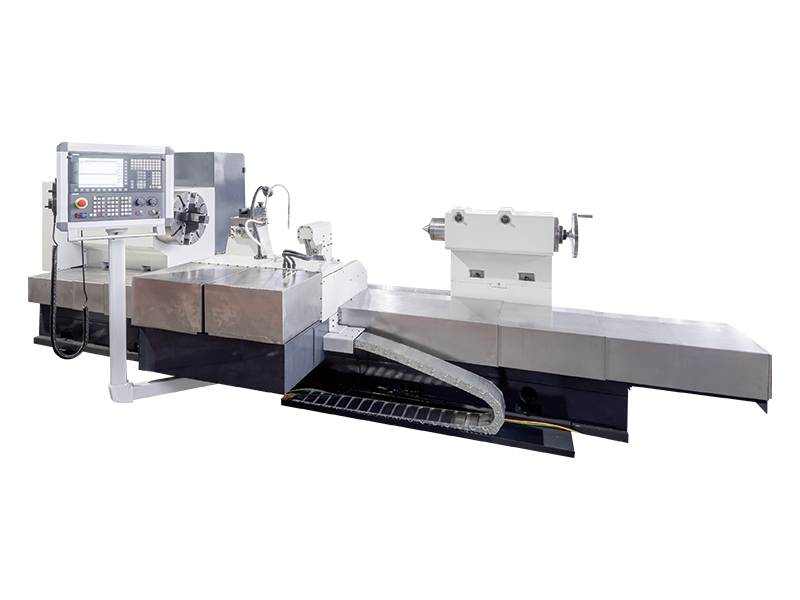
Makaralar ve takımlar önemli bir yatırımı temsil eder ve yanlış çalışma parametrelerinin neden olduğu erken aşınma, zamanla birleşen bir atık türüdür. Her malzeme türü için doğru silindir basıncının, hızının ve ilerleme hızının seçilmesi takım ömrünü uzatır ve maliyetli değiştirme sıklığını azaltır. Operatörler aynı zamanda takımın nominal kalınlığı veya sertlik aralığı dışındaki malzemeleri işlemekten de kaçınmalıdır; aksi takdirde aşınma normal beklentilerin çok ötesinde hızlanır.
Manuel düzeltmeler ve yeniden çalışma, normalde verimli görevlere harcanabilecek çalışma saatlerini tüketir. Birbirini tamamlayan iki strateji, bu tür israfın azaltılmasına yardımcı olur: uygun olan yerlerde otomasyonun arttırılması ve operatörlerin sorunları erken tespit etmek için uygun şekilde eğitilmelerinin sağlanması.
CNC silindir işlemede israfın azaltılması tek seferlik bir çözüm değil, devam eden bir ölçüm ve iyileştirme sürecidir. Hurda oranı, makinenin çalışma süresi ve üretilen birim başına enerji tüketimi gibi temel ölçümlerin takip edilmesi, iyileştirmelerin ölçülebileceği net bir temel sağlar. Bu verilerin operatörler ve bakım personeli ile düzenli olarak gözden geçirilmesi, tek bir inceleme veya denetimde görülemeyen atık azaltımına yönelik yeni fırsatların belirlenmesine yardımcı olur.
Üreticiler malzeme kullanımını, makinenin çalışma süresini, enerji tüketimini, takım ömrünü ve iş gücü verimliliğini birlikte ele alarak silindir işleme iş akışının tamamındaki israfı anlamlı bir şekilde azaltabilir. Bu iyileştirmeler yalnızca üretim maliyetlerini düşürmekle kalmıyor, aynı zamanda daha tutarlı ürün kalitesine ve genel olarak daha sürdürülebilir bir üretim operasyonuna da katkıda bulunuyor.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Yolu, Nantong Şehri, Jiangsu Eyaleti.
Fabrika sahnesi
Copyright@ Jiangsu Dingshun Ağır Hizmet Takım Tezgahı Co., Ltd. Tüm Hakları Saklıdır.


