


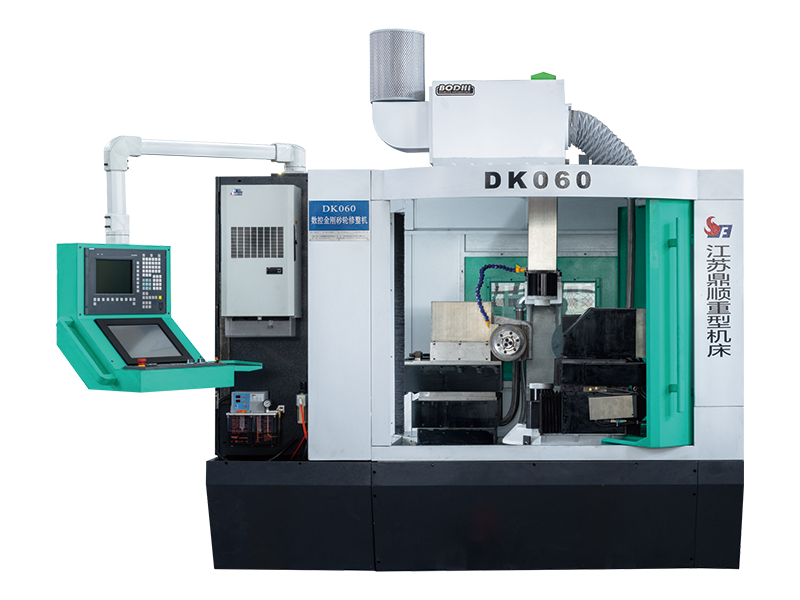
bir elmas tekerlek pansuman değirmeni taşlama taşlarının kesme performansını ve geometrik doğruluğunu eski haline getirmek için kullanılan bir alet veya makinedir. Zamanla taşlama taşları iş parçası malzemesiyle dolar, keskin kesme kenarlarını kaybeder ve düzgün olmayan profiller oluşur. Kaplama, tekerleğin aşınmış dış katmanını gidererek taze aşındırıcı tanecikleri ortaya çıkarır ve tekerleğin şeklini düzeltir. Elmas kaplama malzemesi olarak kullanılır çünkü bilinen en sert maddedir ve tekerleğin aşındırıcı tanelerini (bu taneler ister alüminyum oksit, silisyum karbür veya kübik bor nitrür (CBN) olsun) etkili bir şekilde kesebilir.
Giydirme işlemi iki farklı amaca hizmet eder: düzeltme ve giydirme. Düzeltme, tekerleğin geometrik şeklini geri kazandırır; onu mükemmel bir şekilde yuvarlak hale getirir ve yüzey profilinin amaçlanan taşlama işlemi için doğru olmasını sağlar. Kaplama, tekerleğin yüzey yapısını açarak etkili kesme işlemi için gereken gözenekliliği ve keskinliği yaratır. Kullanılan alet tipine ve makine konfigürasyonuna bağlı olarak, her iki işlev de genellikle elmaslı bileme taşlayıcıyla aynı anda gerçekleştirilir.
Elmas işleme takımları ve taşlama makineleri, her biri belirli tekerlek tiplerine, makine kurulumlarına ve üretim gereksinimlerine uygun olan çeşitli farklı konfigürasyonlara sahiptir. Aralarındaki farkları anlamak, taşlama operasyonunuz için doğru çözümü seçmenin ilk adımıdır.
Tek noktalı elmas şifoniyer en geleneksel ve en yaygın kullanılan tiptir. Çelik bir sapın ucuna monte edilmiş tek bir doğal veya sentetik elmastan oluşur. Operatör, kontrollü bir ilerleme hızı ve derinlikte, döner taşlama taşının yüzeyi boyunca bileme makinesini hareket ettirir. Tek noktalı taşlama makineleri, yüzey, silindirik ve puntasız taşlamada kullanılan düz yüzlü taşların düzeltilmesi ve bilenmesinde oldukça etkilidir. Başlıca avantajları basitliktir: ucuzdurlar, kullanımı kolaydır ve yeni bir elmas yüzü ortaya çıkarmak için sapı hafifçe döndürerek yeniden bilenebilirler. Bununla birlikte, CBN veya elmas taşlama taşları gibi daha sert taşların bilenmesi sırasında nispeten hızlı aşınırlar.
Çok noktalı elmas düzelticiler, tek bir büyük taş yerine, uç alanı boyunca dağılmış çok sayıda küçük elmas parçacığı içerir. Bu, bileme yükünü çeşitli temas noktalarına dağıtarak daha uzun takım ömrü ve cilalanmış taşta daha tutarlı bir yüzey kalitesi sağlar. Özellikle pansuman sıklığının yüksek olduğu ve tutarlı tekerlek topografyasının kritik olduğu yüksek üretim ortamları için çok uygundurlar. Çok noktalı düzelticiler, tek noktalı takımlara kıyasla biraz farklı bir yüzey dokusu (tipik olarak daha ince, daha düzgün bir kesme yüzeyi) üretir; bu, düşük yüzey pürüzlülüğü gerektiren bileşenlerin taşlanmasında avantajlı olabilir.
Elmas bileme ruloları veya döner bileme diskleri olarak da bilinen döner elmas bileme makineleri, taşlama çarkını koşullandırmak için elmas parçacıklarıyla emprenye edilmiş dönen bir disk veya rulo kullanır. Bileme silindiri ya ayrı bir motorla ya da öğütme çarkının kendisi ile temas yoluyla (kırma bileme adı verilen bir konfigürasyon) tahrik edilir. Döner bileme makineleri son derece verimlidir ve taşlama taşı yüzeyindeki karmaşık profilleri mükemmel tekrarlanabilirlikle yeniden üretebilme kapasitesine sahiptir. Otomatik bileme çevrimlerinin programlandığı ve profil doğruluğunun çok önemli olduğu CNC taşlama makinelerinde tercih edilen seçimdir. Takas maliyettir: Döner elmas düzelticiler, uzun üretim süreçlerinde çok daha düşük giysi başına maliyet sunmalarına rağmen, sabit tiplere göre önemli ölçüde daha pahalıdır.
Elmas bileme blokları ve çubukları öncelikle, geleneksel bileme aletlerinin etkisiz olduğu süper aşındırıcı disklerin (özellikle CBN ve elmas bileme disklerinin) bilemesinde kullanılır. Bu takımlar, beyaz alüminyum oksit veya silisyum karbür gibi daha yumuşak aşındırıcı malzemeden oluşan ve ince elmas parçacıklarıyla gömülü bir bloktan oluşur. Dönen süper aşındırıcı bir diske bastırıldığında, aşındırıcı tanecikler arasındaki bağ malzemesini seçici olarak çıkarır, diskin yapısını açar ve kesme verimliliğini artırır. Takım ve kesici taşlamada, hassas yüzey taşlamada ve süper aşındırıcı taş performansının, tekerleğin geometrisini önemli ölçüde değiştirmeden eski haline getirilmesi gereken herhangi bir uygulamada yaygın olarak kullanılırlar.
Bıçak tipi ve formda elmas düzelticiler, taşlama taşlarını belirli bir özel profile dönüştürmek için tasarlanmış özel aletlerdir. Düz veya basit bir yarıçaplı yüzey oluşturmak yerine, bu aletler istenen tekerlek profilinin tersiyle eşleşecek şekilde şekillendirilir ve bu şekli tam olarak yeniden üretmek için tekerlek yüzeyi boyunca hareket ettirilir. Dişli taşlamada, diş taşlamada ve karmaşık kesit profilli bileşenlerin üretiminde yaygın olarak kullanılırlar. Elmas dilimleri veya bıçaklar gerekli forma uyacak şekilde düzenlenir ve düzeltme profilindeki herhangi bir bozulma doğrudan iş parçasına aktarılacağından aşınma dikkatle izlenmelidir.
| Tür | En İyisi | Profil Yeteneği | Göreli Maliyet |
| Tek Nokta | Genel amaçlı düz tekerlekler | Basit düz/açı | Düşük |
| Çok Noktalı | Yüksek üretim, tutarlı yüzey | Düz/orta yarıçap | Düşük–Medium |
| Döner Rulo | CNC taşlama, karmaşık profiller | Karmaşık formlar | Yüksek |
| Blok/Çubuk | Süper aşındırıcı tekerlekler (CBN/elmas) | Yalnızca açılış | Düşük–Medium |
| Form/Bıçak | Diş, dişli ve profil taşlama | Özel profiller | Orta-Yüksek |
Doğru pansuman tipi seçilse bile pansuman sonuçları büyük ölçüde sürecin nasıl yürütüldüğüne bağlıdır. Kurulum veya teknikteki küçük hatalar, diskin kötü kesmesine, aşırı ısı üretmesine veya iş parçalarında kötü yüzey kalitesi bırakmasına neden olabilir. Aşağıdaki pratik ipuçları, vasat pansuman sonuçlarını mükemmel olanlardan ayıran en önemli parametreleri ve alışkanlıkları kapsamaktadır.
Tek noktalı elmas düzelticiler hafif bir açıyla (tipik olarak dikeyden 10 ila 15 derece uzakta, çarkın dönüş yönünde eğimli) monte edilmelidir. Bu açı, elmas ucun tekerleğe temiz bir şekilde temas etmesini sağlar ve düzelticinin, çentiklenme ve erken aşınmaya neden olacak şekilde çark yüzüne sürüklenmesini önler. Ayrıca elmasın, istikrarlı bir kesme hareketi sağlamak için tekerlek merkez çizgisinin üstüne değil, biraz altına konumlandırılması gerekir. Döner düzelticilerin üretici tarafından belirlenen kendi hız oranı gereksinimleri vardır ve bu oranların karşılanmaması, tekerlek yüzeyinin çok açık veya çok parlak olmasına neden olur.
Düzelticinin tekerlek yüzü boyunca çapraz ilerleme hızı, ortaya çıkan yüzey topografyasını doğrudan kontrol eder. Yavaş bir ilerleme hızı, son taşlama için uygun, ince, pürüzsüz bir taş yüzeyi üretirken, daha hızlı bir ilerleme hızı, agresif talaş kaldırma için ideal olan daha kaba, daha açık bir yapı oluşturur. Benzer şekilde, elmasın aşırı yüklenmesini ve aşırı ısı oluşmasını önlemek için işleme geçişi başına kesme derinliği küçük tutulmalıdır (tipik olarak geçiş başına 0,01 mm ile 0,03 mm arasında). Birden fazla hafif geçiş yapmak neredeyse her zaman tek bir geçişte yoğun giyinmeye çalışmaktan daha iyidir.
Kaplama, elmas ile tekerlek arasındaki temas bölgesinde önemli miktarda ısı üretir. Soğutma sıvısı olmadığında bu ısı elmas ucu çatlatabilir, jant bağına zarar verebilir ve jantın erken kırılmasına yol açacak termal gerilimlere neden olabilir. Daima pansumanın temas noktasına tam olarak yönlendirilmiş bol miktarda taşlama soğutucusu (prosese bağlı olarak suda çözünen sıvı veya yağ bazlı soğutucu) uygulayın. Yandan uygulanan taşma soğutucusu genellikle yetersizdir; Tam temas noktasına ulaşacak şekilde konumlandırılmış özel bir soğutma sıvısı nozulu, çok daha iyi termal koruma ve talaş temizleme sağlar.
Elmas şifonyerler zamanla aşınır ve yıpranmış bir şifoniyer tutarsız sonuçlar üretir. Tek noktalı takımlar için, elmas ucu düzenli olarak büyüterek inceleyin ve düz bir aşınma yüzeyi görünür hale geldiğinde sapı 30 ila 45 derece döndürün. Bu, yeni bir kesme kenarı ortaya çıkarır ve pansuman performansını geri kazandırır. Çok noktalı ve döner bileme makineleri için, gerçekleştirilen toplam düzeltme sayısını takip edin ve tekerlek yüzey kalitesini bilinen iyi sonuçlarla karşılaştırın. Kabul edilebilir bir keskinlik elde etmek için pansuman daha fazla geçiş gerektirmeye başladığında, aleti değiştirme veya yenileme zamanı gelmiş demektir.
Çoğu operatör yalnızca yanık izleri, zayıf yüzey kalitesi veya boyutsal sapma gibi bariz sorunları fark ettiğinde giyinir. Hassas taşlamada bu reaktif yaklaşım artık çok geç. Taşlanan parça sayısına veya çıkarılan malzeme hacmine dayalı proaktif bir işleme programı oluşturmak, tekerleği en iyi durumda tutar ve kademeli kalite bozulmasını önler. Rulman yatakları veya havacılık bileşenleri gibi kritik uygulamalar için, her partiden sonra veya sabit malzeme çıkarma aralıklarında pansuman standart bir uygulamadır.
Ne yapılmaması gerektiğini anlamak, en iyi uygulamaları bilmek kadar değerlidir. Aşağıdaki hatalar atölyelerde sıklıkla görülür ve kötü işleme sonuçlarına, takım ömrünün kısalmasına ve taşlama taşlarının hasar görmesine neden olur:
Operatörler, bu tuzaklardan kaçınarak ve yukarıda açıklanan pratik yönergeleri uygulayarak, hem taşlama taşının hem de elmas işleme makinesinin ömrünü önemli ölçüde uzatabilir ve aynı zamanda sıkı boyut ve yüzey kalitesi gereksinimlerini karşılayan iş parçalarını tutarlı bir şekilde üretebilir.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Yolu, Nantong Şehri, Jiangsu Eyaleti.
Fabrika sahnesi
Copyright@ Jiangsu Dingshun Ağır Hizmet Takım Tezgahı Co., Ltd. Tüm Hakları Saklıdır.


