


Çatlak bir rulo nedeniyle fabrikanın kapanması, yalnızca aksama süresinden daha pahalıya mal olur. Bu merdanenin yenilenmesi planlandığında ancak bakım planı geride kaldığında, zincirleme reaksiyon döküm, haddeleme ve son işlem operasyonlarını etkiler. Çoğu haddehanede bakım işi sıkıntısı yoktur, ancak sıklıkla ekipman yeteneklerini üretim öncelikleriyle uyumlu hale getiren açık bir rulo bakım programından yoksundurlar. Resmi bir program, soruyu "hangi rulo başarısız olursa" yerine "hangi rulo arızalanmadan önce hizmet alır ve hangi makinelerin bu hizmeti güvenilir bir şekilde yerine getirdiği" şeklinde değiştirir.
Pratik bir rulo bakım programı prosedürlerden oluşan bir duvar değildir. Bu, bir çelik fabrikasının en yüksek değere sahip rulolarını korumasına, doğru hizmeti doğru zamanda planlamasına ve bir ruloyu gerçekten amaçlanan toleransına ve yüzey durumuna geri getirebilecek takım tezgahlarını seçmesine yardımcı olan bir karar çerçevesidir.
Beklenmedik rulo arızaları genellikle resmi olmayan bir bakım yaklaşımının belirtisidir. Eğer valsler yalnızca bir çatlak ortaya çıktığında veya bir yüzey kusuru tespit edildiğinde değiştirilirse, değirmen üretim, ürün kalitesi ve stok maliyetleri üzerindeki tüm etkiyi karşılar. Bunun alternatifi ise vals aşınmasını planlamak, bunu sistematik olarak takip etmek ve haddeleme programını bozmadan önce buna karşı koymak için gereken ekipmanı sağlamaktır.
Rulo, kesici uç veya rulman ile aynı anlamda bir sarf malzemesi değildir. Hizmet ömrü birbirini etkileyen çeşitli faktörlere bağlı olan ağır, yüksek değerli bir bileşendir: haddeleme yükü, hız, sıcaklık, malzeme bileşimi ve yenileme işinin kalitesi. Gerçekçi bakım planlaması, hattaki her kritik rulo için bu değişkenlerin izlenmesiyle başlar. Vals geçmişi kaydı olmadan, her bakım kararı yaklaşıktır ve bu yaklaşımın sonuçları tüm tesisin çıktısına ulaşabilir.
Bir örnek: yakından izlenmeyen bir iş merdanesinde, hafif bir taşlama geçişiyle düzeltilebilecek kadar küçük bir yüzey kusuru gelişebilir. Geç yakalanırsa, aynı rulo çok daha fazla malzeme kaldırmayı gerektirir, bu da kullanılabilir çapını kısaltır, kalan yenileme döngülerinin sayısını azaltır ve sonuç olarak değiştirme işlemini daha erken gerekli hale getirir. Düzgün yürütülen bir vals bakım programı, denetim aralıklarını çok kolay bir şekilde bir kenara itilen belirsiz bir program yerine gerçek operasyonel verilere dayalı olarak ayarlayarak bu modeli değiştirir.
Arızaya kadar çalışma davranışından planlı bakıma geçiş, bir fabrikaya vals kullanılabilirliğine ilişkin öngörülebilir bir görünüm sağlar. Ağır çelik ortamında, her beklenmedik vals değişiminin bakım ekibini aşan bir maliyeti vardır. Kapatma aynı zamanda tandem hattını kesintiye uğratabilir, döküm programını geciktirebilir veya levhaların ilave olarak yeniden ısıtılmasını gerektirebilir. Planlı bir programla bu etkinlikler, her hafta yönetim süresini tüketen acil durumlar yerine fabrikanın çalışma takviminin bir parçası haline geliyor.
Bir ses programı başka bir tesisten kopyalanmaz. Merdane popülasyonunu, değirmenin spesifik aşınma modellerini, mevcut işleme kapasitesini ve haddelenen ürünün ticari kısıtlamalarını hesaba katar. Çekirdek yapı genellikle dört öğeyi içerir: rulo envanteri ve sınıflandırma, bakım stratejisi seçimi, denetim ve durum izleme ve özel ekipmanla uygulama.
İlk adım hangi ruloların en yüksek riski taşıdığını bilmektir. Bir rulo, şerit kalitesini doğrudan etkilediği için, kendi grubundaki en pahalı ürün olduğundan veya elde edilmesi uzun bir teslim süresi gerektirdiğinden dolayı kritik olabilir. Değere ve değiştirmenin zorluğuna dayalı bir sınıflandırma tablosuyla başlayın. Bu basit matris, kaynakların başarısızlığın en büyük kayba neden olacağı yerde yoğunlaştırılmasını mümkün kılar.
| sınıflandırma | Aşınma şiddeti | Değiştirme maliyeti | Önerilen bakım yaklaşımı |
|---|---|---|---|
| Kritik atış | Yüksek ve sık | Yüksek | Sabit aralıklarla inceleyin; Tolerans sınırına yaklaşıldığında derhal yenileyin |
| Standart iş rulosu | Orta ve öngörülebilir | Orta | Üretilen tonaj bazında önleyici yenileme |
| Yedekleme rulosu | Düşük ancak uzun döngü | Çok yüksek | Planlı uzun çevrimli servisle durum bazlı izleme |
| Yedek rulo | Değişken | Düşük | Birincil silindirin yenilenmesi sırasında rotasyonla hizmete alın |
Tüm ruloların aynı şekilde bakımı yapılmamalıdır. Bakım terminolojisinde birkaç geniş strateji vardır:
Pek çok fabrikada kademeli sistem en iyi sonucu verir. Yüksek değerli yedek rulolar durum bazlı bir yaklaşımla izlenebilir, güçlü aşınma geçmişine sahip iş ruloları önleyici aralıkları takip edebilir ve son ürün üzerinde çok az etkisi olan düşük değerli rulolara reaktif olarak servis verilebilir. Önemli olan her atış için en gelişmiş stratejiyi seçmek değil, bakım saatlerini en büyük etkiye sahip olacak şekilde harcamaktır.
Bir vals bakım programının en pratik kısımlarından biri, servisi tetikleyen limitlerin tanımlanmasıdır. Örneğin, bir iş rulosunun çap toleransı 0,05 mm ve yüzey pürüzlülük sınırı Ra 0,4 μm ise bu sayılar yazılmalı ve atölyenin ölçüm kapasitesiyle eşleştirilmelidir. Aynı şey doğruluk ve eşmerkezlilik için de geçerlidir. Toleranslar, teknik olarak arzu edilen ancak operasyonel açıdan ulaşılamayan değerler değil, değirmenin kendi silindirli öğütücüsünün veya torna tezgahının tutarlı bir şekilde elde edebileceği şekilde seçilmelidir.
Açık kabul değerleri oluşturmak, üretim ve bakım ekipleri arasındaki ortak tartışmayı önler: bir silindiri daha uzun süre çalıştırma isteğine karşı yüzey kalitesini sabit tutma ihtiyacı. Programda rakamlar belirlenince müzakerelerin yerini rutin uygulamalar alıyor.
Bir bakım planı yalnızca onu yürütmek için kullanılan ekipman kadar etkilidir. Hattan bir rulo çıkarıldığında, yeni bir ruloya yakın bir duruma döndürülmeli, taşlanmalı veya yeniden oluşturulmalıdır. Bir çelik fabrikası için bu genellikle büyük, sert veya karmaşık parçaların çok dar toleranslarla işlenmesi anlamına gelir. Kullanılan ekipman, vasıflı bir usta tarafından çalıştırılan geleneksel bir torna tezgahı kadar basit olabilir veya çapı ve yüzey kalitesini sıkı bir şekilde kontrol edilen sınırlar içinde tutan bir CNC sistemi kadar entegre olabilir. Seçim, hem geri yüklenen valslerin tutarlılığını hem de her yenileme döngüsü için gereken süreyi etkiler.
Merdanelerin kaba ve ince tornalanması, yenileme prosesinin merkezinde yer alır. Özel bir CNC rulo torna tezgahı, hasarlı katmanı tahmin edilebilir boyutsal doğrulukla kaldırabilir, aynı zamanda rulo profilini düzeltebilir ve yüzey kalitesini iyileştirebilir. Ağır ve büyük ruloları işleyen frezeler için torna tezgahının uygun sağlamlığa, iş mili gücüne ve bağlama kapasitesine sahip olması gerekir. Bir makineyi değerlendirirken, yalnızca maksimum dönüş ve merkez mesafesine değil, aynı zamanda dövme veya döküm merdaneleri yenilerken yaygın olan kesintili kesme ve değişken kesme derinliği altında doğruluğu koruma yeteneğine de dikkat edin.
 Rulo Tornalama ve Yenileme için CNC Rulo Torna Tezgahı Bu CNC rulo torna tezgahı, ruloların kaba ve ince tornalanması, profili düzeltirken hasarlı katmanların çıkarılması ve yüzey kalitesinin iyileştirilmesi için uygundur. Ağır ve büyük ruloları taşıyabilecek sağlamlık ve iş mili gücüyle tasarlanmış olup, kesintili kesme koşullarında doğruluğu korur. Ürünü Görüntüle →
En şiddetli temas gerilimine maruz kalan merdane halkaları genellikle sadece döndürmek yerine taşlamayı gerektirir. Dikey makaralı halka taşlama makinesi, halka performansını korumak için gereken yüksek boyutsal doğruluğu ve yüzey kalitesini sağlayabilir. Aynı zamanda, bilezik frezeye dönmeden önce operatöre eşmerkezlilik veya desenden taviz vermeyen stabil bir platform sağlayarak yenileme döngüsünün kısaltılmasına da yardımcı olur. Taşlama genellikle yenilenmiş bir halkanın gerekli yüzey pürüzlülüğüne ve profil toleransına ulaşıp ulaşmadığını belirleyen son aşamadır.
 Hassas Taşlama için Dikey CNC Makaralı Halka Taşlama Makinesi Bu dikey taşlama makinesi, yüksek hızlı tel üretiminde kullanılan tungsten karbür silindir halkalarının taşlanması için uzmanlaşmıştır. İşleme ortamını iyileştirmek için yüksek verimlilik ve tamamen kapalı bir tasarımla dış daire ve R-geçişli oluk için kaba, yarı ince, ince ve kıvılcımsız taşlama sunar. Ürünü Görüntüle →
Rulo halkaları daha büyük miktarda malzemenin çıkarılmasını gerektirdiğinde, tornalama işleminin güçlü ve stabil olması gerekir. Kabul edilebilir bir titreşim seviyesini korurken yüksek torkta çalışabilen ağır hizmet tipi bir CNC makaralı halka torna tezgahı, işlem süresini önemli ölçüde kısaltabilir. Bir çelik fabrikasının kendi bakım atölyesi için, yüzey kalitesinden ödün vermeden bir merdane ile bir merdane halkası arasında geçiş yapabilme yeteneği büyük bir avantajdır. Ayrıca parçaların dışarıdaki bir atölyeye gönderilmesi ihtiyacını da azaltır, bu da her bakım döngüsüne teslimat süresi ve nakliye maliyetleri ekler.
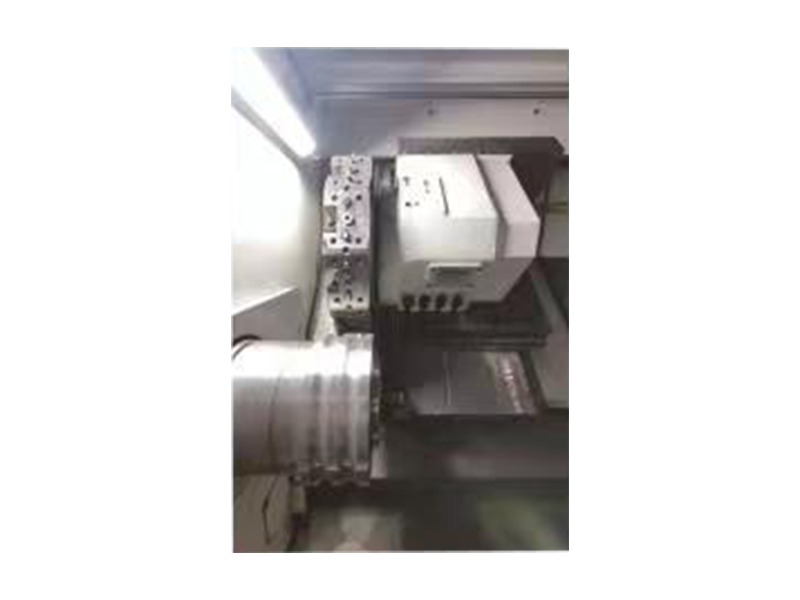 Yüksek-Speed Steel Roller Rings CNC Roller Ring Lathe Bu ağır hizmet tipi CNC makaralı halka torna tezgahı, makaralı halkaların yüksek torkla döndürülmesi için üretilmiştir ve stabiliteyi ve yüzey kalitesini korurken daha büyük malzeme hacimlerinin verimli bir şekilde çıkarılmasına olanak tanır. Şirket içi atölyelerin yüzey kalitesinden ödün vermeden rulolar ve halkalar arasında geçiş yapmasına olanak tanır. Ürünü Görüntüle →
Takip veya geri bildirim olmadan gece boyunca uygulanan bir rulo bakım programı nadiren başarılı olur. İlk yıl boyunca fabrikalar genellikle gerçek veriler biriktikçe programı geliştirirler. İlk planlama aralıkları ayarlanabilir, denetim kriterleri sıkılaştırılabilir ve bir makinenin birden fazla görevi karşılayıp karşılayamayacağına veya belirli bir rulo tipi için ayrı bir ünitenin gerekli olup olmadığına karar vermek için ekipman listesi gözden geçirilebilir.
Önemli olan her adımı ölçülebilir kılmaktır: yenilenen ruloların sayısını kaydedin, yenileme döngüleri arasındaki süreyi ölçün ve planın uygulanmasından önce ve sonra planlanmamış arızaların sıklığını karşılaştırın. Bu ölçümler, tesis yönetimine açıklanması kolay bir yatırım getirisi sağlar. Ayrıca bir değirmenin daha büyük bir CNC rulo torna tezgahı veya daha otomatik bir taşlama merkezi gibi ek makinelere ne zaman yatırım yapması gerektiğine karar vermesine de yardımcı olurlar.
Program çalışırken değirmen reaktif konumdan planlı konuma geçer. Bakım atölyesi artık acil onarımların haber vermeden geldiği bir yer değil. Bunun yerine atölye, kendi işini sürekli programa göre planlar ve rulo popülasyonu, görünürlük ve güvenle yönetilebilecek bir kaynak haline gelir.
Bir çelik fabrikasının vals bakım programı tek bir belge değildir. Merdanenin durumunu, değirmenin çalışma programını ve yenilemeyi gerçekleştiren ekipmanın yeteneklerini birbirine bağlayan bir sistemdir. En etkili programlar genel şablonlardan değil, gerçek işletim verilerinden oluşturulur. Dönme kritikliğinin net bir sınıflandırmasıyla başlıyorlar, ardından gerçek riskle eşleşen bir bakım stratejisi uyguluyorlar ve son olarak toleransları tekrar tekrar karşılayabilen makinelere güveniyorlar.
Küçük ama önemli bir rulo grubuyla başlayın ve programı birkaç ay boyunca bunların üzerinde çalıştırın. Dağıtımı satırın geri kalanına yaymak için sonuçları kullanın. Bu adım adım yaklaşım, bakım ekiplerine süreci daha sonra otomatikleştirme konusunda yeterli güveni verir ve her zaman reaktif olarak çalışan bir tesiste son derece resmi bir sistemi bir gecede uygulamaya çalışmak gibi çok yaygın bir hatayı önler.
Sonuç, vals arızalarının artık acil bir durum olmadığı, yenileme döngülerinin daha kısa ve daha tutarlı olduğu ve bakım için kullanılan makinelerin modern haddeleme operasyonlarının gerektirdiği hassasiyeti sağlayacak şekilde seçildiği bir tesistir.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:No. 99 Tiantong Yolu, Nantong Şehri, Jiangsu Eyaleti.
Fabrika sahnesi
Copyright@ Jiangsu Dingshun Ağır Hizmet Takım Tezgahı Co., Ltd. Tüm Hakları Saklıdır.


